7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-11-04 08:53:12
点击:10
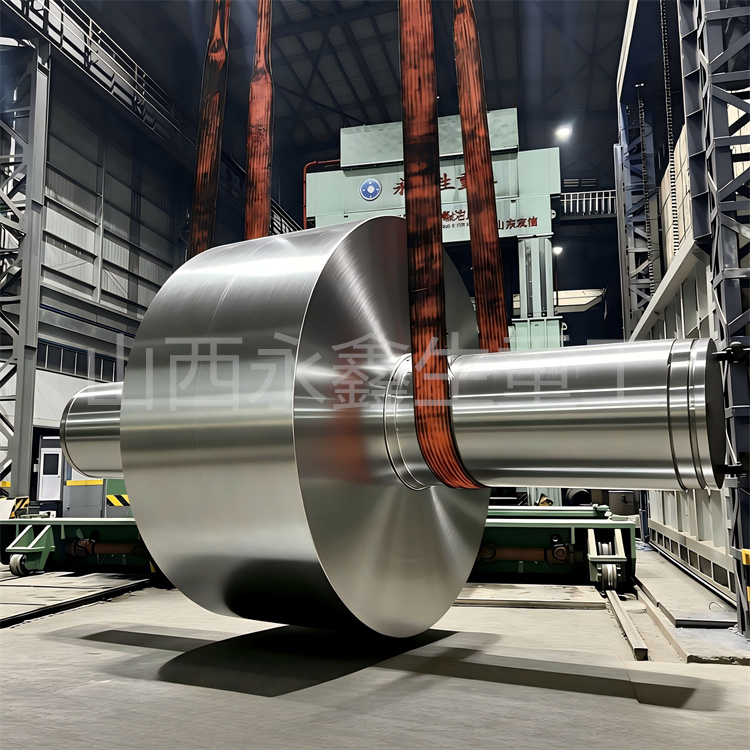
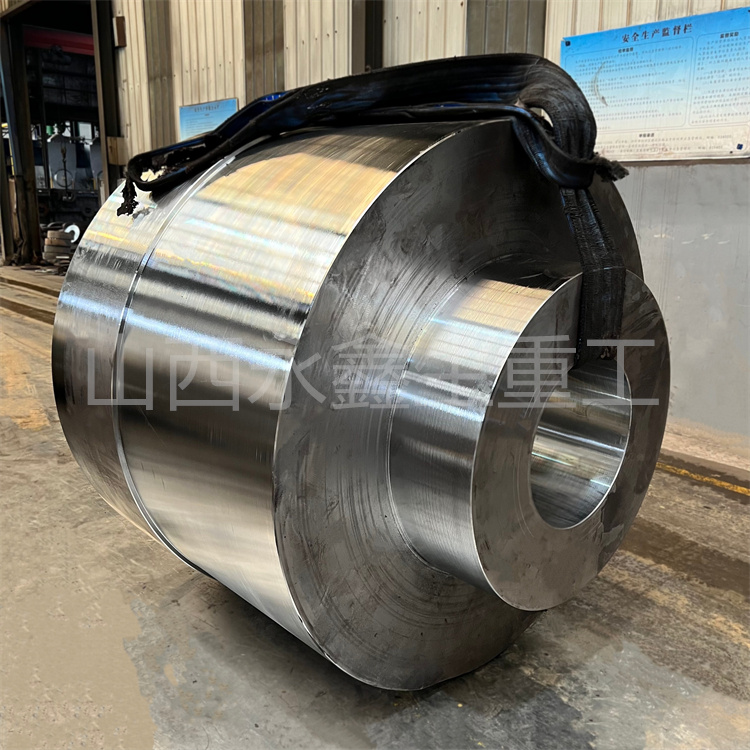
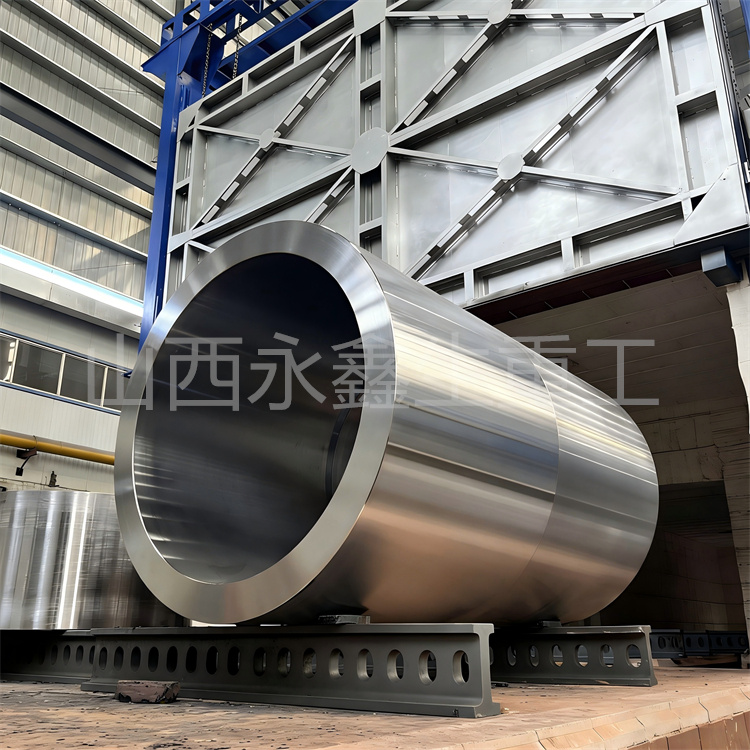
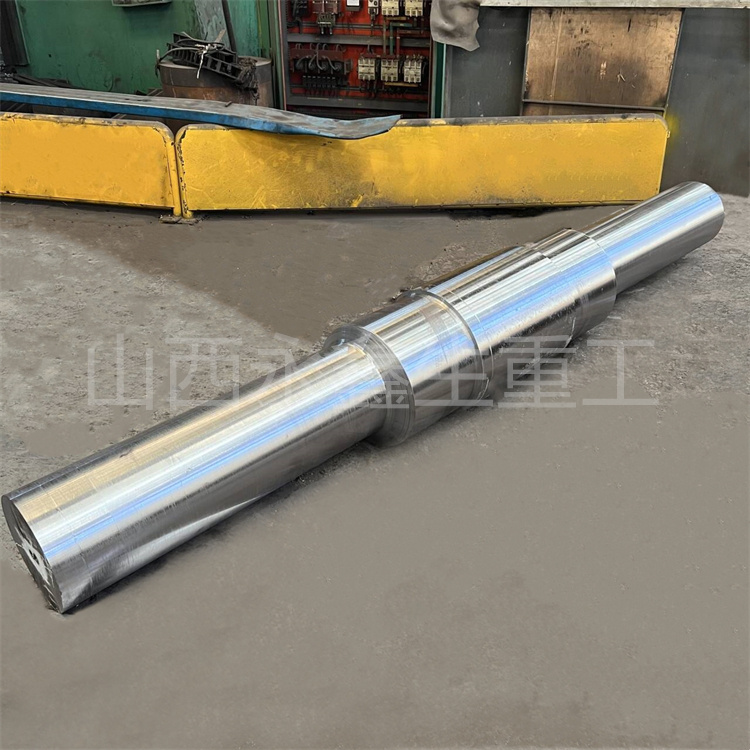
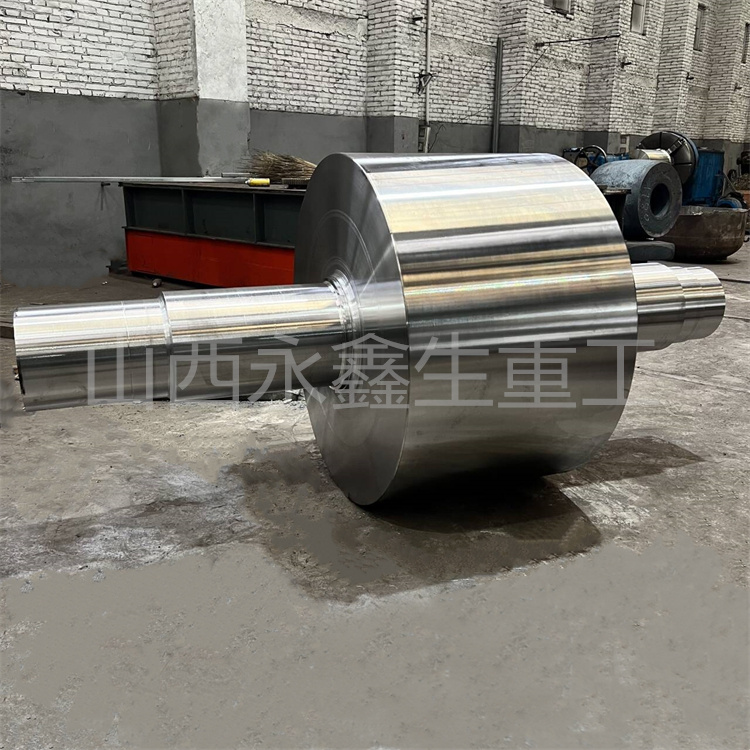
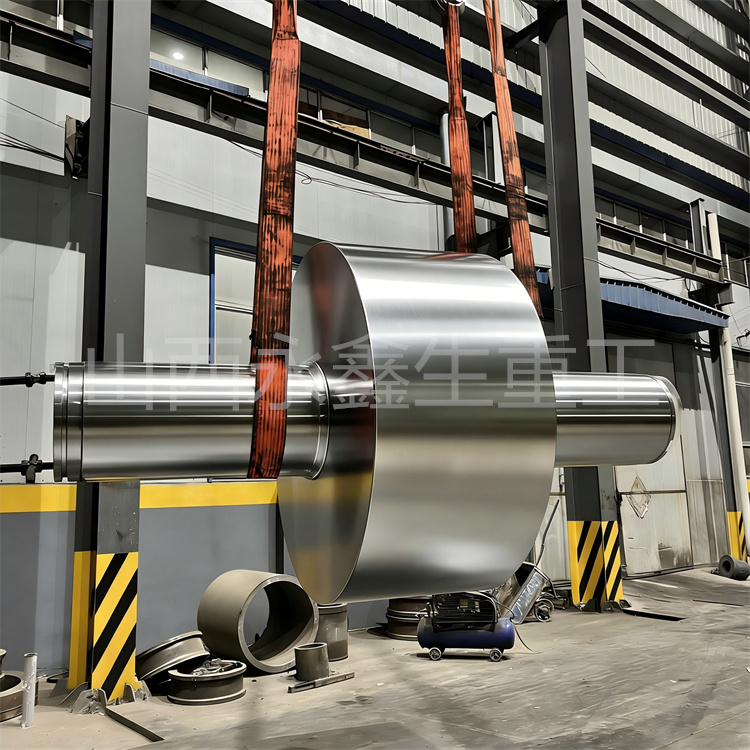
在重型装备体系中,耳轴承担载荷传递、摆动支撑功能,构件长期承受弯曲、剪切、交变冲击载荷,对原材料和成型工艺都有着较高要求,20CrMo 合金锻件是耳轴产品里应用广泛的品类。山西永鑫生重工可承接不同规格 20CrMo 耳轴锻件定制锻造,依据图纸技术要求,制定适配的锻造、热处理与检验方案,保障锻件组织与力学指标符合工程使用条件。
20CrMo 钢材的优势体现在淬透性和回火稳定性上,钼元素能够降低钢材回火脆性倾向,铬元素提升抗氧化与耐介质侵蚀能力,在三百至五百摄氏度区间,依旧可以维持稳定的力学性能,适配很多带温重载设备。普通型材通过切削加工得到的耳轴,金属流线会被刀具切断,受力薄弱位置容易提前出现疲劳损伤,锻造方式生产的耳轴,金属流线保持连续完整,疲劳寿命优于轧制型材机加工件,这也是重载耳轴优先选用锻件形式的重要原因。
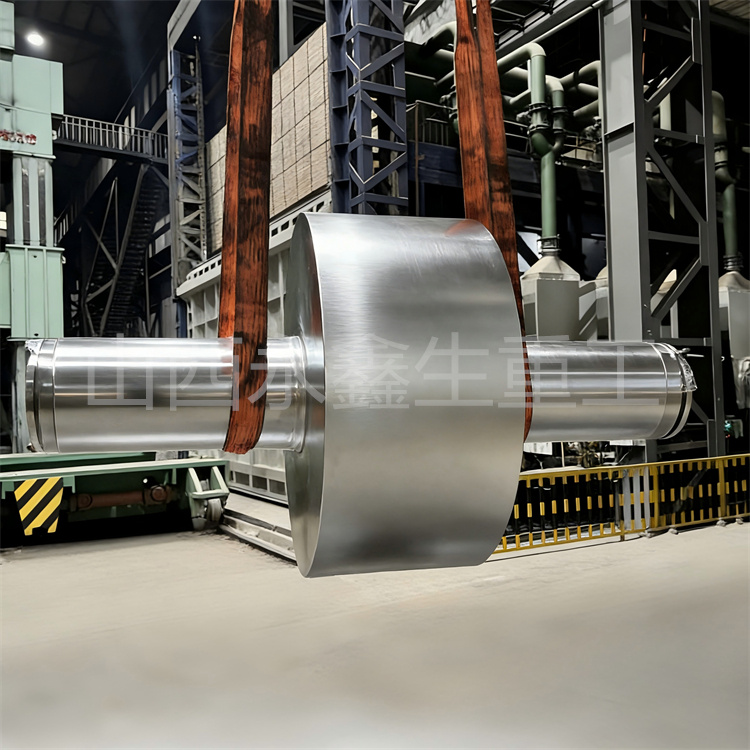
锻造前期坯料管理不容忽视,每一批 20CrMo 坯料都需要核对材质证明文件,必要时进行光谱复检,确认元素含量在标准区间。坯料表面的裂纹、结疤、重皮等缺陷需要提前清理打磨,防止缺陷在锻打过程中延展扩大。加热炉内分区控温,保证坯料整体受热均匀,避免局部过热。锻造变形量需要结合锻件截面尺寸设计,足够的变形量才能打破铸态粗晶结构,实现晶粒细化,变形分布尽量均匀,避免局部变形不足造成组织差异。
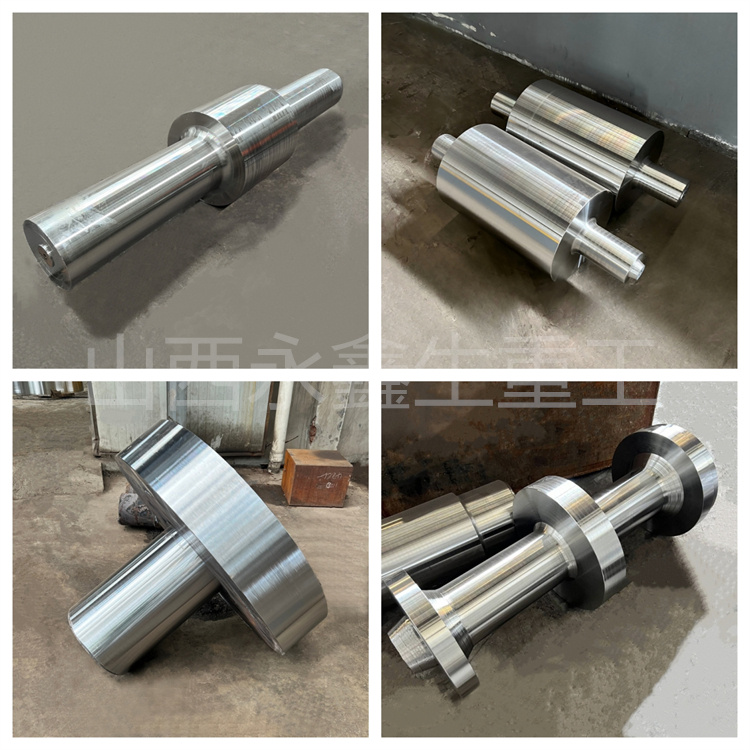
20CrMo 耳轴结构大多包含轴身和法兰过渡段,过渡圆弧区域属于应力集中位置,锻造成型时,该区域要保证填充饱满,不允许出现折叠、缺料等成型缺陷。山西永鑫生重工在锻造成型阶段,根据耳轴外形选用合适工装,优化锻打顺序,降低转角位置缺陷概率。锻后毛坯自然放置冷却不可直接省略管控,快速冷却会诱发残余应力聚集,一般会按照规范方式缓冷,为后续热处理打好基础。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码