7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-22 09:10:41
点击:9
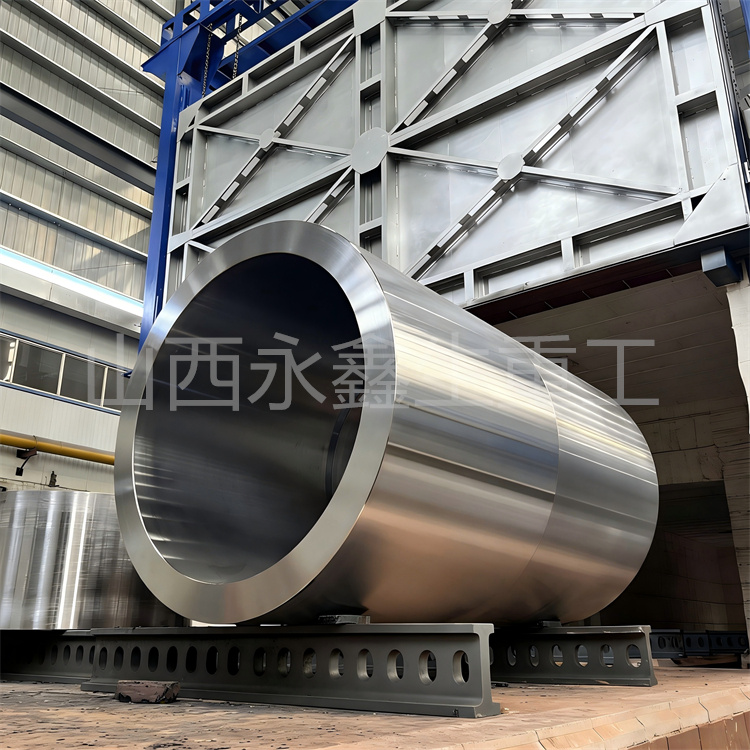
热处理是调整锻造工程缸缸筒力学性能的核心工序,同一材质、同一规格的缸筒锻件,选用不同热处理方案,硬度、强度、冲击韧性会出现明显区别,工艺选型必须结合油缸设计压力、载荷形式、内壁加工方式综合确定。工程缸缸筒属于厚壁中空回转件,多数合金钢淬透性有限,筒体壁厚较大时,芯部冷却速度低于表层,淬火之后截面硬度天然存在梯度,工艺设计阶段需要正视这个材质特性,不脱离淬透性边界提出不合理的性能指标。
正火工艺操作流程简洁,将锻件加热至 Ac3 相变点上方,充分保温之后在静止空气中冷却。经过正火处理的锻造工程缸缸筒,晶粒得到细化,锻造残余应力得到一定释放,硬度适中,切削加工性能良好,适合加工余量较大、压力平稳、载荷循环频次较低的工况。正火状态筒体综合强度上限低于调质件,一般不用于高压、频繁冲击的油缸;部分毛坯采用正火粗加工之后,仅对内孔表面做局部强化处理,兼顾加工便利性与内壁耐磨需求。
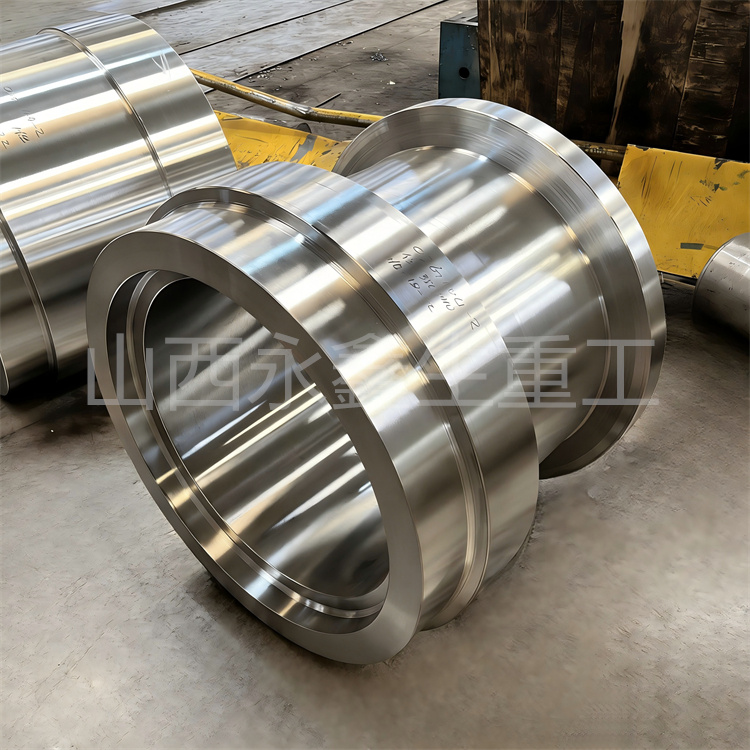
调质是锻造工程缸缸筒应用范围最广的热处理方案,工序包含淬火与高温回火。淬火阶段升温至对应材质的淬火温度,保温均匀后按规范冷却,快速冷却得到马氏体组织,马氏体硬度高,但脆性大、内部残余应力集中,无法直接投入使用。后续配套 500℃至 620℃区间高温回火,保温之后空冷,马氏体分解转化为回火索氏体,残余应力大幅释放,强度、塑性、韧性形成平衡,适配绝大多数中高压工程机械油缸。回火温度可以小幅调整,以此微调成品硬度区间,采购方可以依据图纸技术协议约定硬度范围。
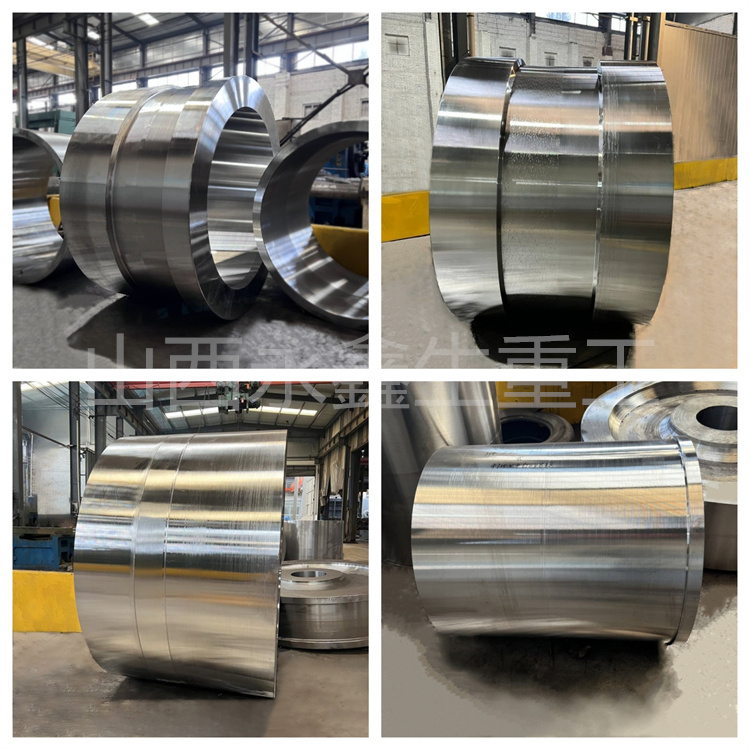
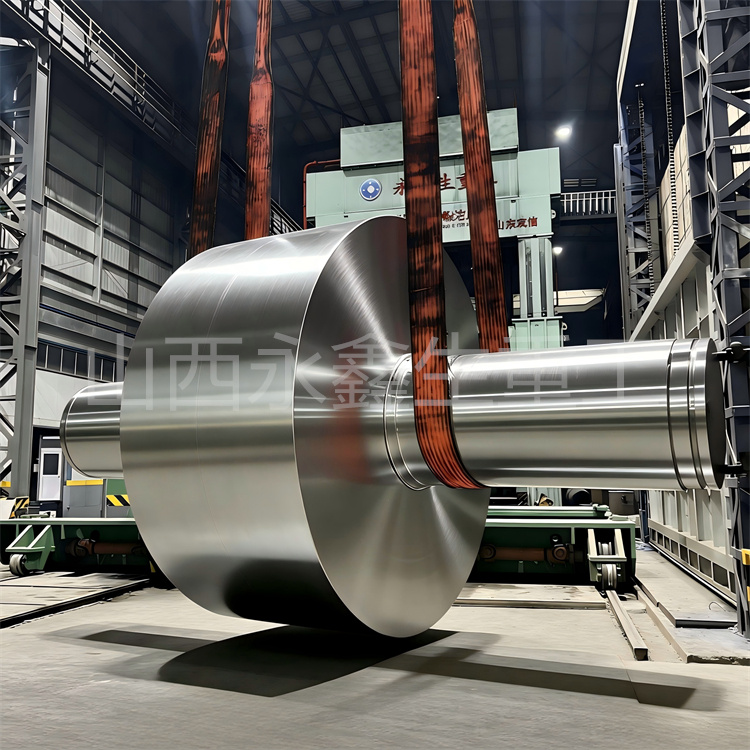
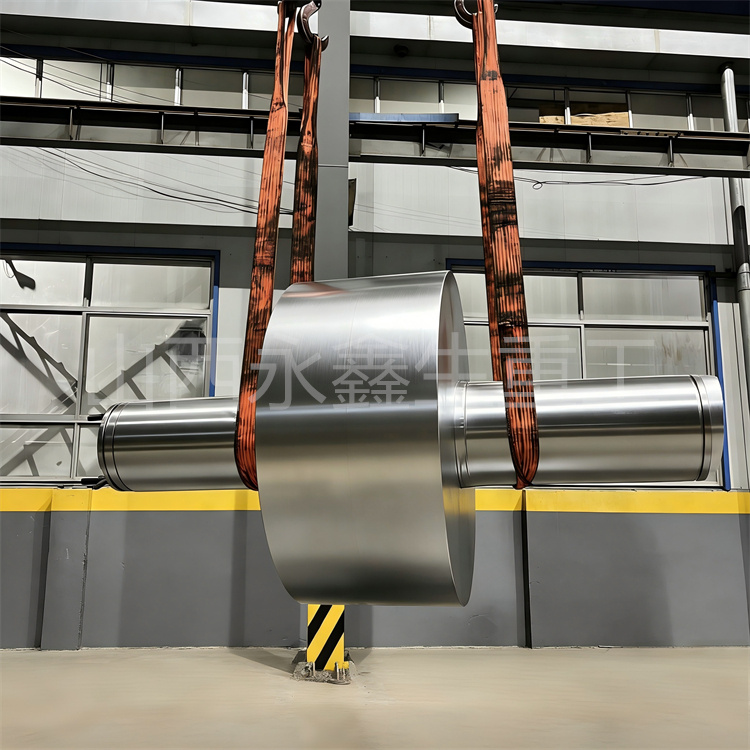
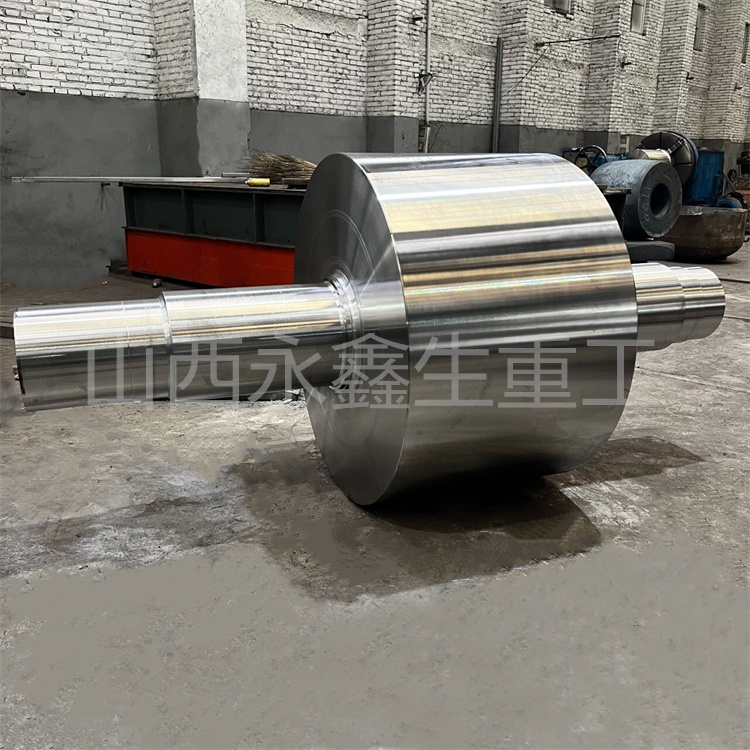
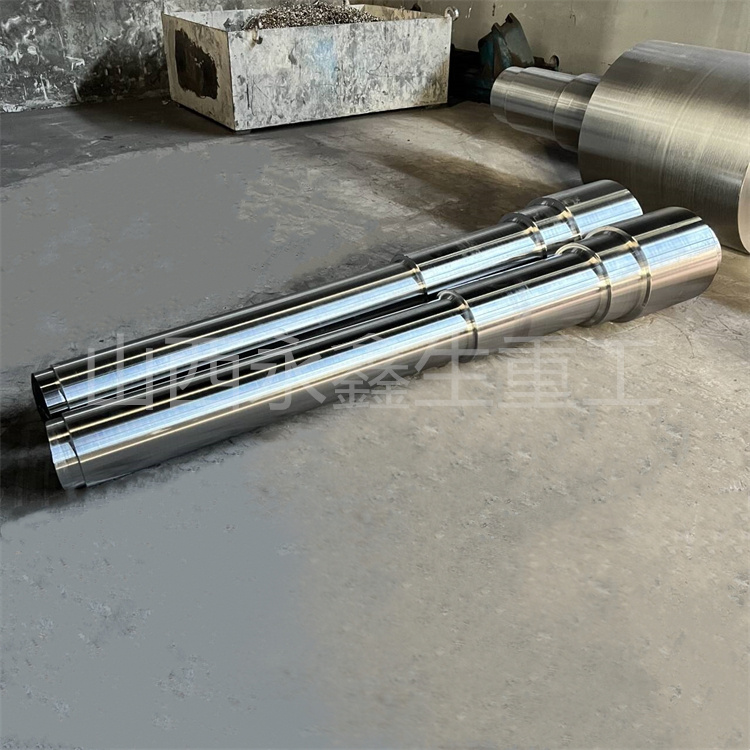
长筒类锻造工程缸缸筒热处理变形管控难度较高,筒体细长、壁厚大,淬火冷却过程中冷却不均、自重作用都会引发弯曲。山西永鑫生重工在处理长规格缸筒锻件时,采用垂直吊挂装炉、吊挂淬火的方式,降低自重带来的弯曲形变;热处理之后进行校正,校正完成增加去应力回火工序,消除校正引入的新应力,防止后续珩磨加工之后回弹变形。对于内壁有耐磨需求的缸筒,可在调质基础上增加内壁感应淬火,提升内表层硬度,基体依然保留调质状态的韧性,承受冲击时不易发生筒体断裂。
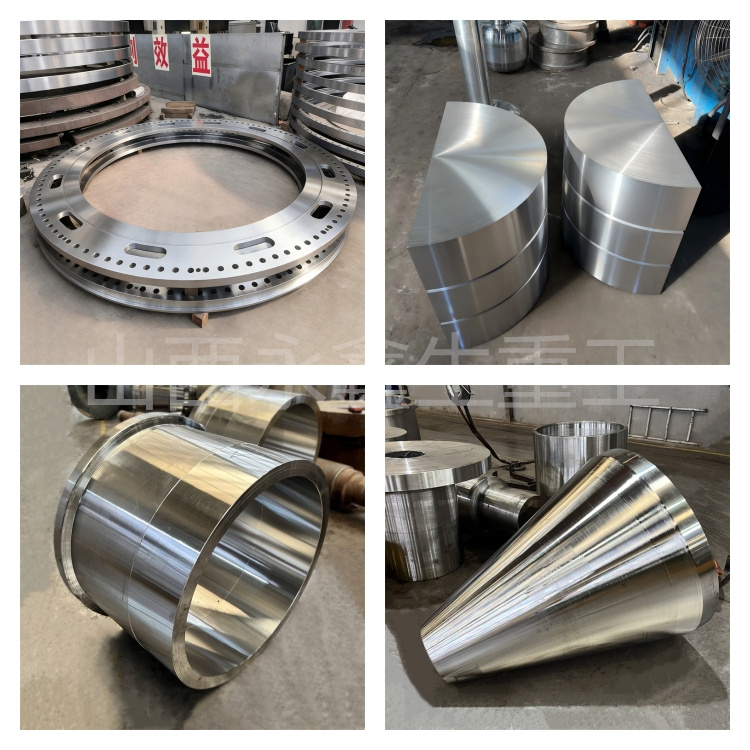
热处理阶段容易出现淬火裂纹、硬度不均、脱碳超标、变形超差等缺陷。淬火裂纹多出现在壁厚突变、法兰过渡圆角位置,由冷却应力集中引发;硬度波动多来自炉内温度不均、保温时间不足、冷却介质状态不稳定。硬度检测在筒体规定取样位置开展,同一支筒体不同位置硬度差值控制在合理区间;力学试样取自锻件工艺余料,完成拉伸、冲击试验,验证整体力学指标。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码