7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-11-11 10:07:24
点击:0
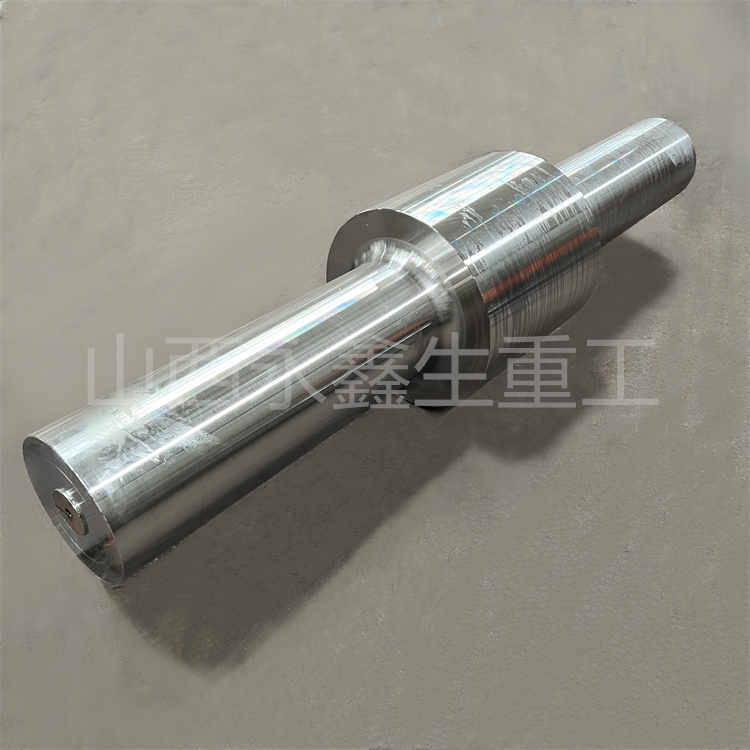
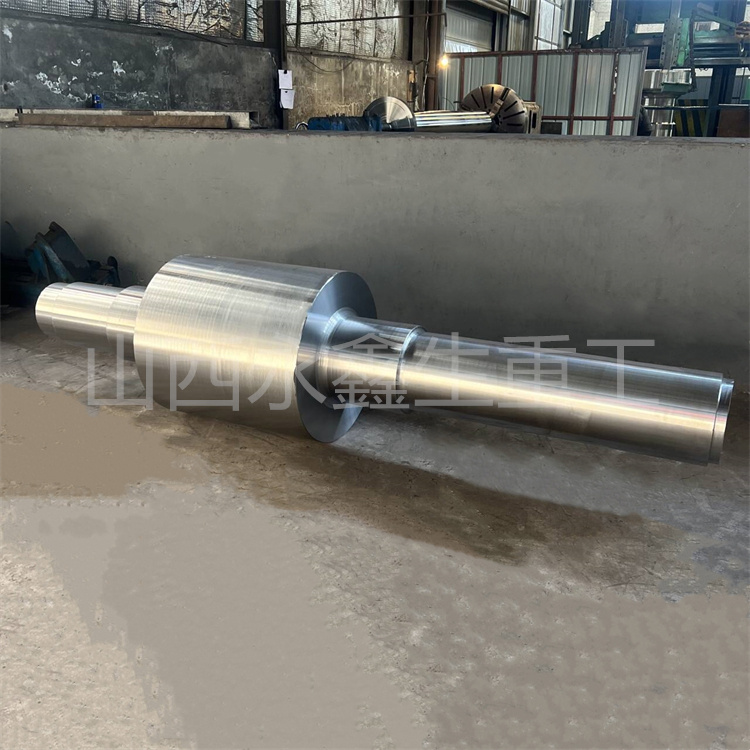
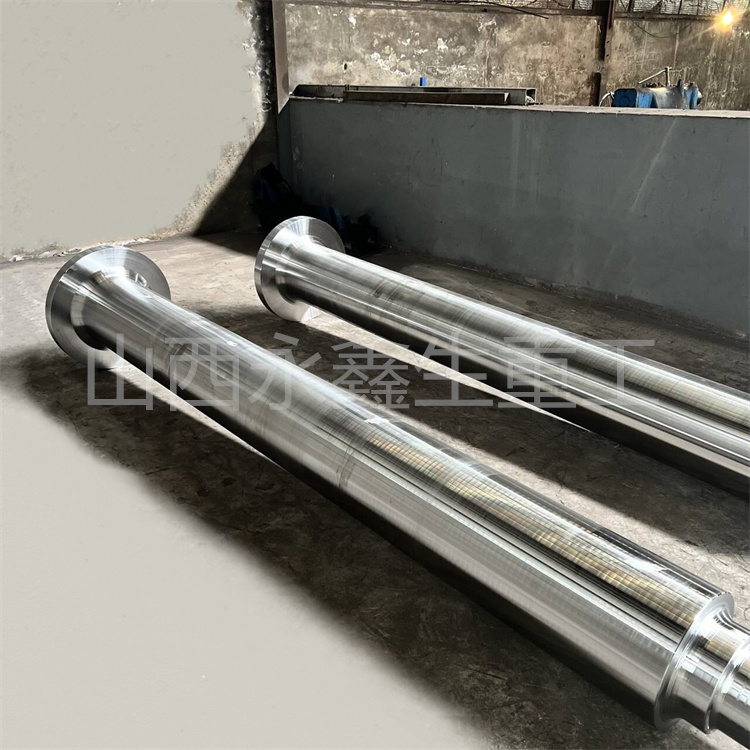
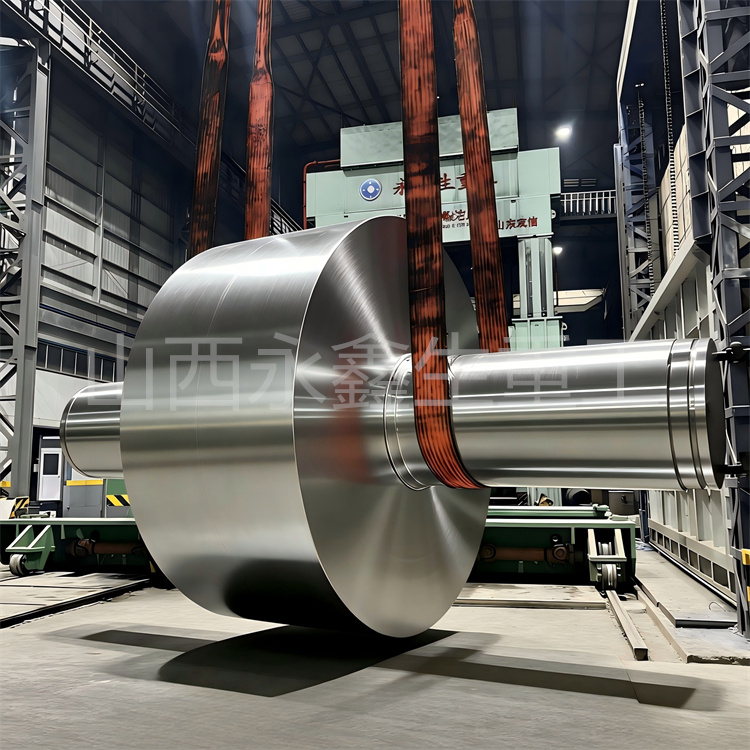
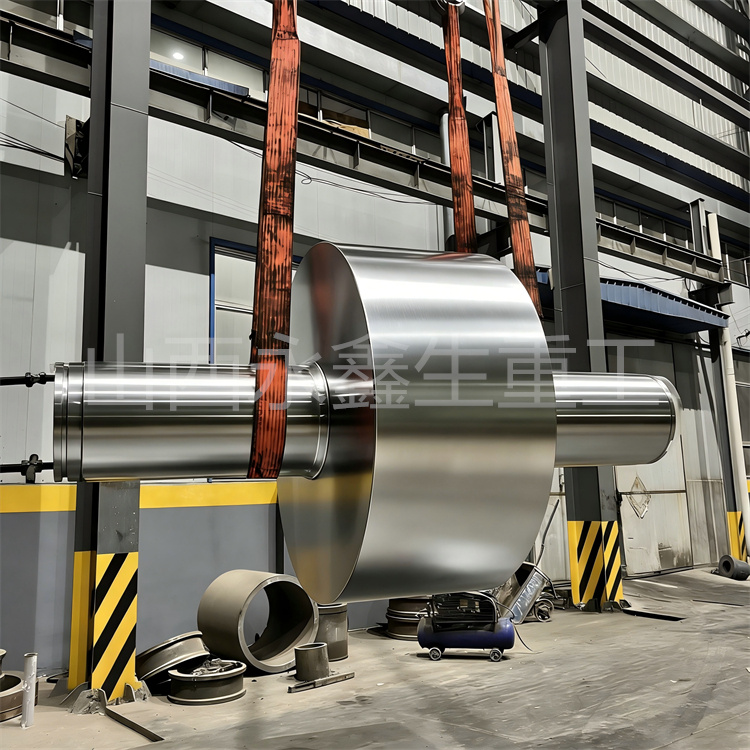
推力轴锻件热处理的核心难点,集中在轴身细长、推力盘厚重带来的不对称散热与形变风险。这类锻件由长轴段和圆盘结构组合而成,截面厚薄差距明显,在加热、保温与冷却阶段,轴身散热速度快,推力盘蓄热时间长,容易出现轴身弯曲、推力盘端面翘曲、不同位置硬度偏差偏大等问题。热处理方案需要适配轴盘一体的变截面结构特点,调整升温节奏、保温制度、冷却方式以及装夹支撑方案,缩小不同区域之间的性能差异,同时降低残余应力,控制整体变形量。
整套热处理流程一般包含锻后预处理、调质处理,规格偏大、推力盘尺寸厚重的推力轴会增设独立去应力退火。锻后预处理多采用正火或者退火,经过镦粗、拔长、推力盘聚料成型之后的毛坯,内部变形应力分布复杂,晶粒大小不均,正火能够细化晶粒、均匀组织,降低毛坯整体硬度,改善车削、铣削加工性能,为粗加工和后续调质做好准备。粗加工完成之后,轴颈、推力盘端面、过渡圆角轮廓初步成型,同时累积切削应力,对于大规格推力轴锻件,安排去应力退火,在合适温度区间保温,随炉缓慢冷却,释放切削带来的应力,减少调质阶段发生大幅度弯曲和盘面翘曲。
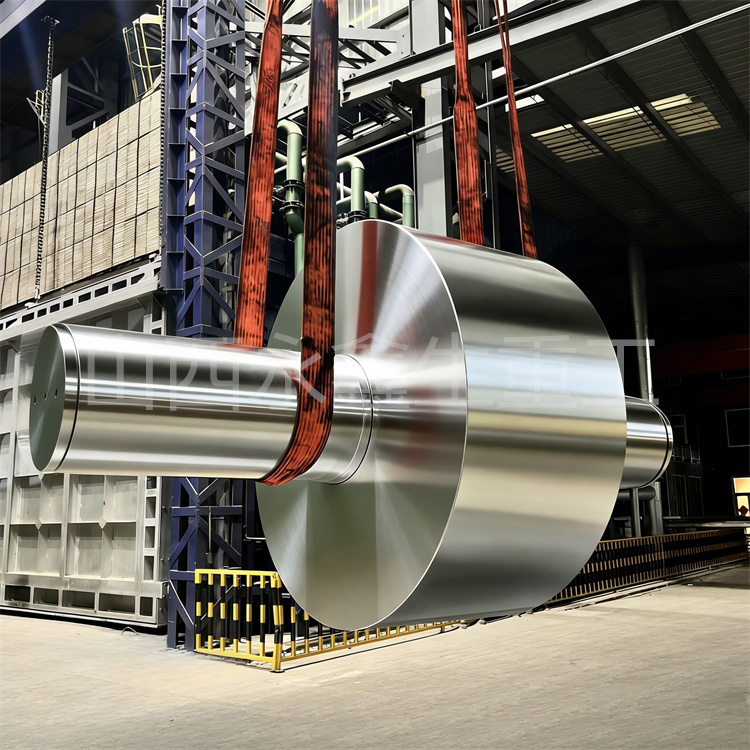
调质是调控综合力学性能的核心工序,分为淬火与高温回火。淬火阶段将锻件加热至奥氏体化温度,预留充足保温时长,保证细长轴段与厚重推力盘截面组织充分转变。升温阶段控制升温速率,减小厚薄截面之间的温差,避免轴段率先达到温度而推力盘心部滞后。冷却环节是管控重点,冷却介质流速、冷却时长需要兼顾轴身与推力盘,冷却速度过快,截面温差大,容易诱发淬火裂纹;冷却速度不足,则淬硬层深度达不到设计要求。大截面合金材质推力轴,依靠合金元素提升淬透性,降低对剧烈冷却的依赖,缓和截面方向性能差异。淬火之后锻件内部应力集中,必须开展高温回火,通过回火释放应力,得到回火索氏体组织,实现强度与韧性匹配。
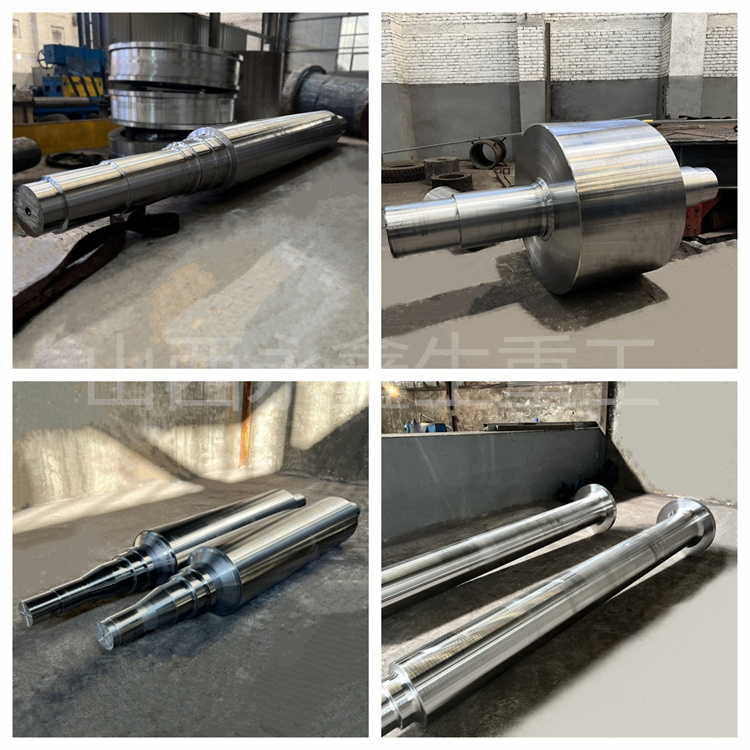
装炉支撑方式直接影响热处理形变。推力轴采用水平多点支撑,支撑点位避开轴颈工作面与轴盘过渡圆角区域,分散推力盘自重,减小盘面翘曲趋势;摆放过程保持轴线水平,降低单侧受力带来的弯曲。热处理完成之后,沿主轴轴向以及推力盘多个径向位置选取测点,在每个截面表层、次表层、心部位置检测硬度,评估硬度分布均匀性;截取力学试样,检测抗拉强度、屈服强度、伸长率与冲击功,低温工况配套的推力轴锻件,增加低温冲击指标考核。山西永鑫生重工在推力轴锻件热处理生产中,留存全程炉温记录,跟踪同规格锻件变形规律,持续优化支撑方案与工艺参数,降低轴身弯曲、推力盘翘曲畸变概率。
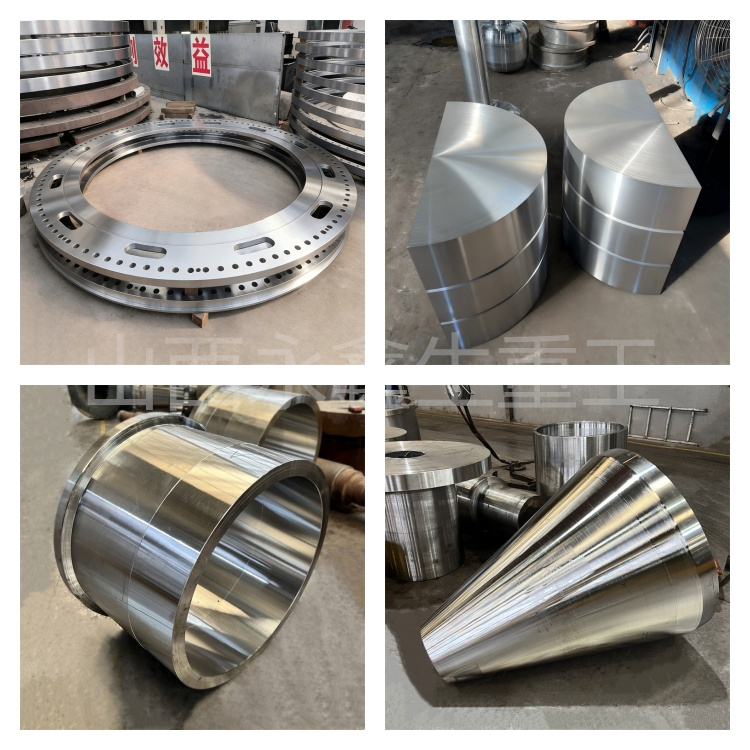
热处理无法修复锻造阶段形成的折叠、大面积夹杂等原生缺陷,因此热处理之前毛坯探伤需要重点排查轴盘过渡区域。热处理完成后再次探伤复检,确认冷却过程没有催生新的裂纹。推力轴承受扭转、弯曲与轴向接触复合载荷,过渡圆角、键槽根部本身属于应力集中位置,如果局部韧性不足、硬度梯度过大,裂纹更容易从表层起始扩展。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码