7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-30 11:46:38
点击:9
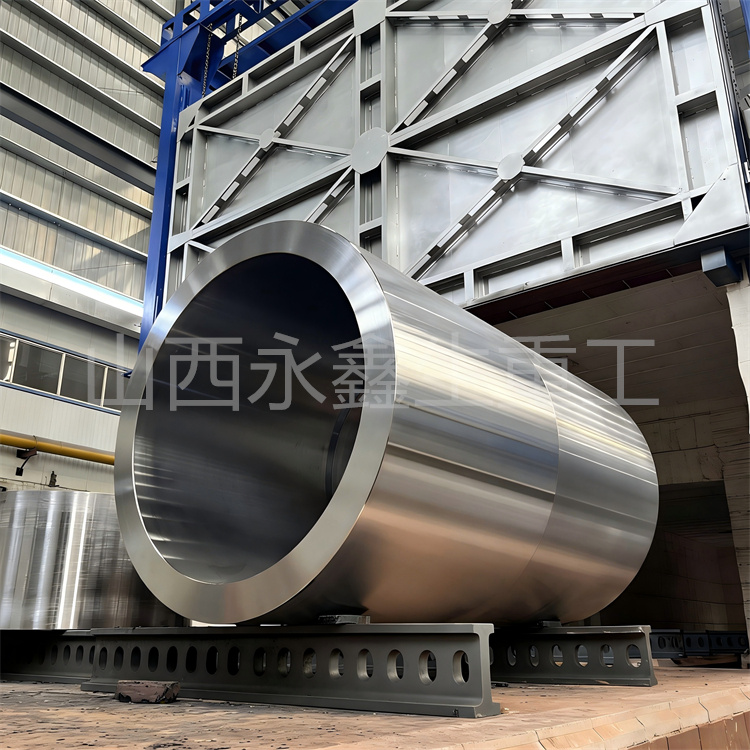
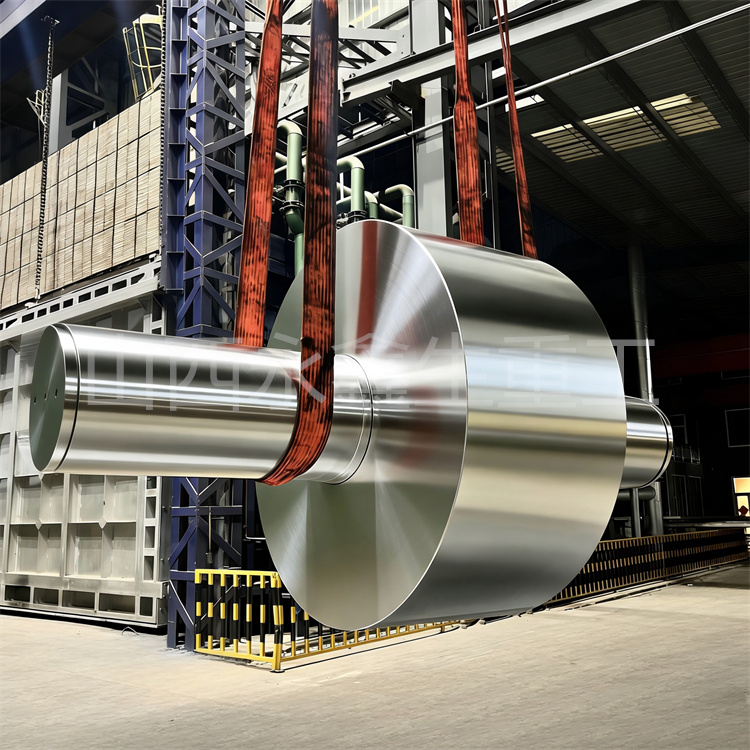
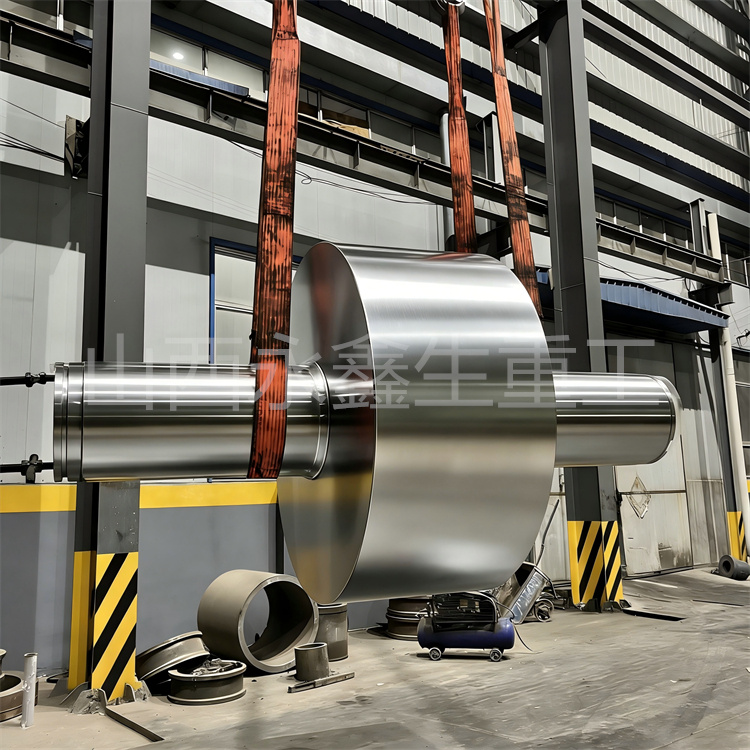
大圆筒锻件的质量,很大程度上取决于原材料钢锭的质量。大规格钢锭在凝固过程中,内部容易出现缩孔、成分偏析、夹杂物等冶金缺陷,这些缺陷一旦进入锻件内部,后续锻造很难完全消除。所以大圆筒锻件生产的头一步,就是把钢锭这一关把住。大圆筒对钢锭纯净度要求高,一般选用经过精炼处理的优质钢锭,钢锭来源和质量证明文件要齐全,来历不明的锭子不能用于承压筒体。
钢水冶炼要采用炉外精炼搭配真空脱气的工艺,降低钢水中的氢、氧含量,管控硫、磷等有害杂质和非金属夹杂物的等级。氢含量过高是大型锻件产生白点缺陷的主要原因,氧含量过高则容易形成氧化物夹杂,这两项指标对承压筒体的安全使用十分关键。非金属夹杂物在承压筒体内相当于内部缺陷源,夹杂物等级超标会增加疲劳裂纹萌生的概率,冶炼和精炼环节要按标准逐项控制。大圆筒常用材质包括碳钢和合金结构钢,具体牌号按承压等级和工作温度确定,成分控制以相应标准为依据。
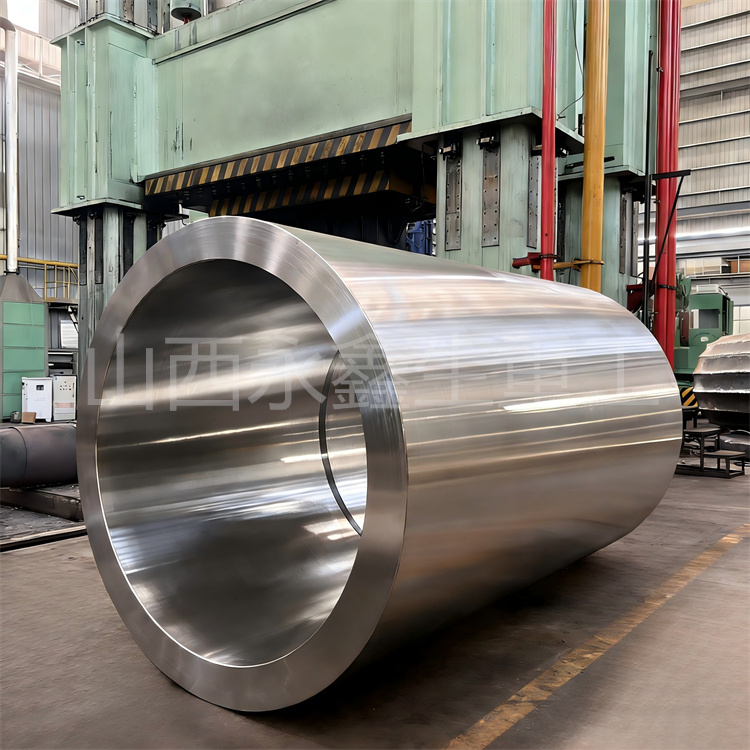
下料环节同样有讲究。下料尺寸要结合筒体壁厚和总锻造比计算,钢锭的冒口端和水口端要预留足够的切除余量,把原生缩孔和严重偏析的区域去除干净,不能用带缺陷的锭身段锻造承压筒体。下料尺寸还要考虑锻造损耗和后续加工余量,切少了不够锻,切多了浪费材料,下料尺寸直接关系材料利用率和锻件质量。坯料表面的裂纹、结疤等缺陷也要在锻造前处理掉,否则会在锻打时扩展。
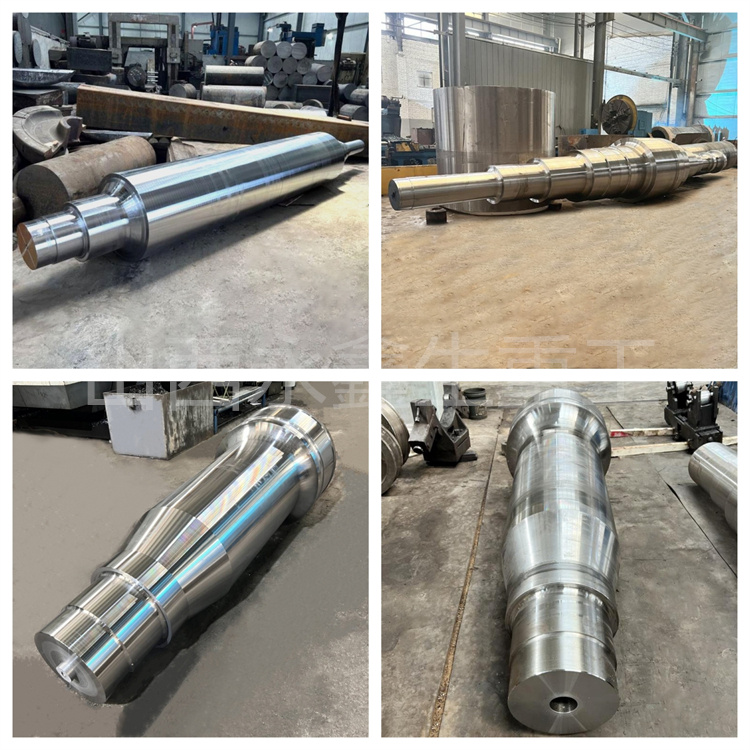
钢锭进厂后还要做复检。大圆筒锻件投产前,应对钢锭进行光谱成分复检和前期探伤筛查,探伤筛查主要检查钢锭内部有无超标缩孔、裂纹等缺陷,筛查合格的钢锭才能投入使用。同时建立炉号对应的标识,实现坯料全流程可追溯,炉号标识随坯料流转,从钢锭到毛坯再到成品,每个环节都能查到对应的材料信息。成分超标、探伤发现超标缺陷的坯料,不允许进入锻造工序。每批材料附带炉批号和质量证明书,化学成分、力学性能有据可查。
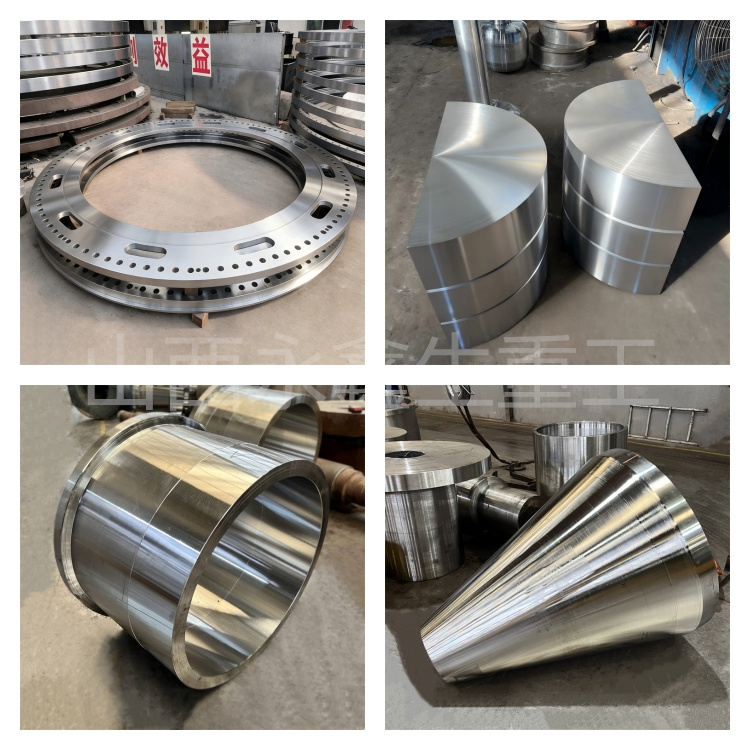
山西永鑫生重工在大圆筒锻件投产前,对钢锭开展光谱成分复检以及前期探伤筛查,建立炉号对应标识,实现坯料全流程可追溯。材料检验报告和钢锭质量档案随锻件保存,方便客户随时核对。钢锭把关严格一些,筒体的承压基础才靠得住。
联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号
微信二维码